

Высококачественный завод по обработке литья
Литейное производство – это огромная область, и часто слышишь всякие обещания о 'идеальных' деталях, 'без единого дефекта'. Но на практике все гораздо сложнее. Говорят о 'высококачественных заводах по обработке литья', как о чем-то само собой разумеющемся, но давайте посмотрим правде в глаза: 'высококачественный' – это не просто красивое слово, это результат огромного количества нюансов, опыта и постоянной работы над собой. Мы, в своей компании ООО Хэбэйский Кэчжань по производству деталей для машин, постоянно сталкиваемся с тем, что понимание 'высокого качества' у разных заказчиков может сильно отличаться, а достижение этого качества – это непрерывный процесс.
Что значит 'высококачественный' литейный завод? Не только металл.
Вообще, когда кто-то говорит о 'высококачественном' литейном заводе, первое, что приходит в голову – это, конечно, качественный металл и точное соответствие чертежам. Но это только верхушка айсберга. Дальше – контроль качества на каждом этапе, от подготовки формы до отпуска отливки. И, что немаловажно, это квалифицированные кадры – и инженеры, и литейщики, и технологи. Часто приходят с обещанием быстрого производства и низкой цены, но потом выясняется, что качество страдает. Мы видели это неоднократно. Например, работали над проектом с нестандартной деталью, где требуется высокая точность и минимальное количество брака. Сначала предлагали самый дешевый вариант, но качество оставляло желать лучшего. Пришлось потратить дополнительные ресурсы на доработку, что в итоге вышло дороже.
От подготовки формы до отпуска: ключевые этапы контроля
Подготовка формы – это критически важный этап. Ошибки здесь сразу скажутся на конечном результате. Мы используем современное программное обеспечение для проектирования форм и тщательно контролируем процесс изготовления, особенно при работе с сложными геометриями. Важен не только материал формы, но и ее обработка, отсутствие царапин и других дефектов. Дальше – выбор сплава, его химический состав. И тут уже не обойтись без лаборатории и строгого контроля. Даже незначительное отклонение в составе сплава может привести к серьезным проблемам с прочностью и долговечностью отливки. Вообще, в этой сфере много подводных камней, и опыт здесь играет огромную роль. Нельзя просто слепо следовать чертежу, нужно учитывать все факторы, влияющие на процесс литья.
В процессе литья необходимо контролировать температуру, давление и скорость заполнения формы. Слишком высокая или слишком низкая температура может привести к образованию дефектов, таких как пористость или трещины. Слишком быстрое заполнение формы может привести к образованию воздушных карманов. И, конечно, после литья обязательно проводится контроль качества – визуальный осмотр, ультразвуковой контроль, рентгеновский контроль, и другие методы. Мы часто используем комбинацию различных методов контроля для обеспечения максимальной надежности.
Разные сплавы – разные требования
Работаем с широким спектром металлов: чугун, сталь (включая легированные), медь и ее сплавы. У каждого сплава свои особенности и требования к процессу литья. Например, литье из чугуна требует других параметров, чем литье из стали. При литье стали важен контроль температуры охлаждения, чтобы избежать образования внутренних напряжений. А при литье из цветных металлов необходимо учитывать их склонность к окислению и коррозии. Наши инженеры имеют опыт работы с различными сплавами и всегда подбирают оптимальные параметры для каждого конкретного случая.
Реальные проблемы и их решения
В практике случаются разные проблемы. Например, часто возникает проблема с усадкой отливки. Усадка – это уменьшение объема металла при охлаждении. Если усадка слишком большая, это может привести к образованию дефектов, таких как трещины и сколы. Для борьбы с усадкой мы используем специальные технологии, такие как предварительный нагрев формы и использование сплавов с низким коэффициентом усадки. Еще одна проблема – это образование дефектов, связанных с газообразованием. Газы, образующиеся в процессе литья, могут заполнять поры в отливке и снижать ее прочность. Для борьбы с газообразованием мы используем вакуумное литье и специальные добавки в сплав.
Оптимизация технологического процесса: путь к снижению брака
Регулярно проводим анализ производственных процессов, выявляем слабые места и внедряем улучшения. Например, мы оптимизировали процесс охлаждения отливок, что позволило снизить внутренние напряжения и уменьшить количество трещин. Также мы внедрили систему автоматического контроля качества, которая позволяет выявлять дефекты на ранних стадиях производства. Постоянный анализ и оптимизация – это залог стабильного качества и высокой производительности. При этом, важно не забывать о гибкости – производственный процесс должен адаптироваться к изменяющимся требованиям заказчика и новым технологиям.
Иногда самые неожиданные решения оказываются самыми эффективными. Например, в одном из проектов мы столкнулись с проблемой деформации отливки при отпуске. После долгих экспериментов мы обнаружили, что причина заключалась в неправильном выборе режимов отпуска. Изменив режимы отпуска, мы смогли избежать деформации и получить отливки с отличными геометрическими параметрами.
ООО Хэбэйский Кэчжань по производству деталей для машин: опыт и надежность
Мы постоянно работаем над улучшением наших технологий и расширением спектра услуг. Стремимся быть не просто поставщиком литых деталей, а надежным партнером для наших заказчиков. Наш опыт работы с различными сплавами и технологиями позволяет нам решать самые сложные задачи. Более подробно о наших возможностях и услугах можно узнать на нашем сайте: https://www.hbkezhan.ru. Если у вас есть какие-либо вопросы, пожалуйста, свяжитесь с нами.
Надеемся, эта небольшая статья пролила свет на некоторые аспекты производства высококачественных литых деталей. Мы уверены, что благодаря нашему опыту, квалифицированным специалистам и современному оборудованию, мы можем предложить вам надежные и качественные решения для ваших задач.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Крепежные детали для строительных лесов из ковкой стали
-
 Аксессуары из силового металла -клеммные колодки
-
 Аксессуары из прочного металла -наклонное опорное сиденье
-
 Настольная шлифовальная машина BG6 (высокая конфигурация)
-
 Аксессуары из прочного металла-фиксированное основание
-
 Крыльчатка
-
 Набор быстро затягиваемых гаек
-
 Стент
-
 Быстрое крепление
-
 Машина для полировки поверхностей
-
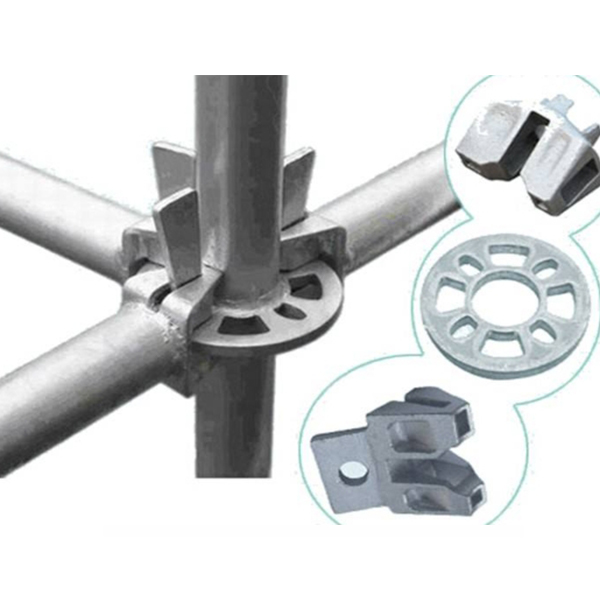 Строительные леса с дисковой пряжкой
-
 Вилка быстрого подключения
Связанный поиск
Связанный поиск- Шестерни из Китая 1
- лучшая нержавеющая сталь
- Завод по производству нержавеющей стали 20 мм
- Высококачественные детали валов
- Заводы по производству шлицевых валов OEM
- Морозостойкие ударопрочные отливки
- Завод зубчатых колес
- Шестерня 5 в Китае
- Шестерни коленчатого вала оптом
- Высококачественные фабрики по производству детских спортивных товаров