

Высококачественный завод по литью глинистого песка
Литье глинистого песка – это, на первый взгляд, достаточно традиционный и проверенный временем метод. Однако, за кажущейся простотой скрывается целый комплекс факторов, влияющих на качество конечного продукта. Часто встречаю заблуждение, что достаточная точность формы отливки гарантирована правильным составом песчаной смеси. Это, конечно, важно, но далеко не все. Хочется поделиться своими наблюдениями, опытом и, возможно, даже некоторыми провалами, чтобы дать более реалистичную картину.
Основы качественного песчаного литья: от подготовки до извлечения отливки
Первый и, пожалуй, самый важный этап – это, безусловно, подготовка формы. Нельзя недооценивать роль правильно подобранной песчаной смеси. На содержание оксида алюминия, кварцевого песка и связующего влияет требуемая точность отливки, температура сплава и другие параметры. Завод должен располагать лабораторией, где можно проводить испытания песка на соответствие требованиям конкретного заказа. Просто взять первый попавшийся песок – это прямой путь к браку. Помню один случай, когда мы получили заказ на литье сложных деталей из высокопрочной стали. Песок, предоставленный заказчиком, оказался совершенно неподходящим – отливки трескались при извлечении. Пришлось полностью пересматривать состав смеси и проводить дополнительные испытания.
Не менее критичен процесс уплотнения песка. Неправильный режим уплотнения приводит к дефектам поверхности отливки – пористости, сколам. В нашем цехе используются различные методы уплотнения: вибрационные, вакуумные, ручное уплотнение. Выбор метода зависит от размера и сложности отливки. Особенно важно контролировать влажность песка во время уплотнения – слишком сухой песок будет крошиться, слишком влажный – сжиматься с неравномерной плотностью. Идеальный вариант – автоматизированные уплотнительные камеры с контролем температуры и влажности. Хочу отметить, что в последнее время набирают популярность методы термопесчаного литья, они позволяют добиться значительно более высокой точности и качества поверхности отливок.
Влияние технологии литья на конечный продукт
После подготовки формы и сплава – начинается сам процесс литья. Здесь важно поддерживать стабильную температуру сплава, чтобы избежать деформации отливки. Использование чугунных форм – это классика, но современные заводы все чаще применяют стальные формы, особенно для больших и сложных отливок. Стальные формы обеспечивают более высокую точность и долговечность. Однако, они требуют более сложного оборудования и квалифицированного персонала.
Охлаждение отливки также играет важную роль. Слишком быстрое охлаждение может привести к образованию внутренних напряжений и трещинам. И наоборот, слишком медленное охлаждение может увеличить время производства и привести к образованию дефектов поверхности. Поэтому, оптимальный режим охлаждения необходимо рассчитывать индивидуально для каждой отливки. Для крупных отливок мы используем системы контролируемого охлаждения, в которых температура отливки постепенно снижается до комнатной. Это позволяет избежать внутренних напряжений и гарантировать высокое качество отливки.
Проблемы и решения: от дефектов до оптимизации производства
С опытом приходишь к пониманию, что всегда есть место для улучшения. Одна из наиболее распространенных проблем – это появление дефектов поверхности, таких как пористость и сколы. Обычно это связано с недостаточной уплотненностью песка или с неправильным составом песчаной смеси. В нашем цехе мы используем современные методы контроля качества – металлографический анализ, ультразвуковой контроль, рентгенографию – для выявления дефектов на ранних стадиях производства.
Еще одна проблема – это высокая себестоимость производства. Оптимизация процесса литья требует постоянного анализа и поиска новых решений. Например, мы внедрили систему автоматизированного управления процессом литья, которая позволяет сократить время производства и снизить расход материалов. Кроме того, мы активно сотрудничаем с поставщиками песка и сплавов для получения более выгодных условий.
ООО Хэбэйский Кэчжань по производству деталей для машин: опыт и перспективы
Наша компания, ООО Хэбэйский Кэчжань по производству деталей для машин (https://www.hbkezhan.ru), активно развивает направление песчаного литья. Имея собственный производственный цикл, от разработки формы до отгрузки готовой отливки, мы можем гарантировать высокое качество и надежность продукции. Мы постоянно инвестируем в новое оборудование и технологии, чтобы соответствовать требованиям наших клиентов. Наш опыт работы с различными металлами и сплавами позволяет нам решать даже самые сложные задачи.
В ближайших планах – внедрение системы машинного обучения для оптимизации состава песчаной смеси и режима уплотнения. Это позволит нам еще больше повысить качество отливок и снизить себестоимость производства. Мы верим, что **литье глинистого песка** имеет огромный потенциал и будет оставаться востребованным методом производства деталей машин и оборудования в будущем.
Примеры успешных проектов
Недавно мы успешно выполнили заказ на литье нескольких десятков деталей для сельскохозяйственной техники. Требования к точности и прочности были очень высокими. Благодаря оптимизации процесса литья и использованию специального состава песчаной смеси, мы смогли добиться отличных результатов. Клиент остался очень доволен качеством нашей продукции.
Уроки, извлеченные из неудач
Не всегда все идет гладко. Иногда приходится сталкиваться с серьезными проблемами, такими как трещины в отливках или дефекты поверхности. Однако, даже из неудач можно извлечь ценный опыт. Мы всегда тщательно анализируем причины поломок и принимаем меры для предотвращения их повторения в будущем. Важно не бояться экспериментировать и искать новые решения.
Соответствующая продукция
Соответствующая продукция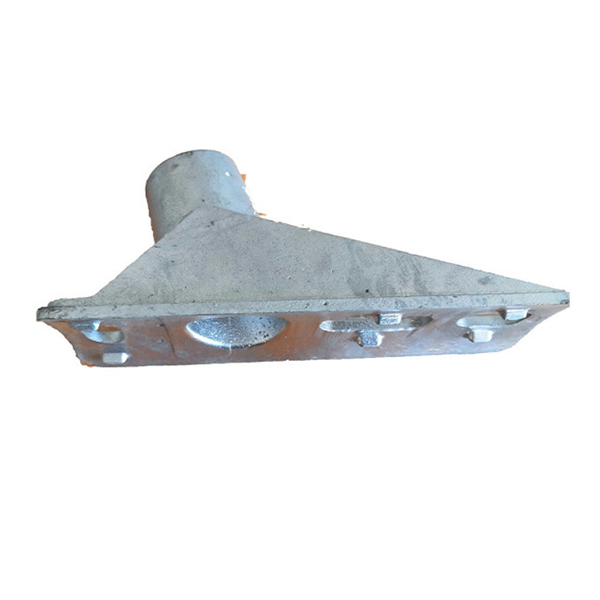

Самые продаваемые продукты
Самые продаваемые продукты-
 Рабочее колесо водяного насоса автомобильного двигателя
-
 Быстрое крепление
-
 Узел соединительной тяги по шаблону сборки
-
 Противовес сельскохозяйственной технике
-
 Соединитель воздушного сопла
-
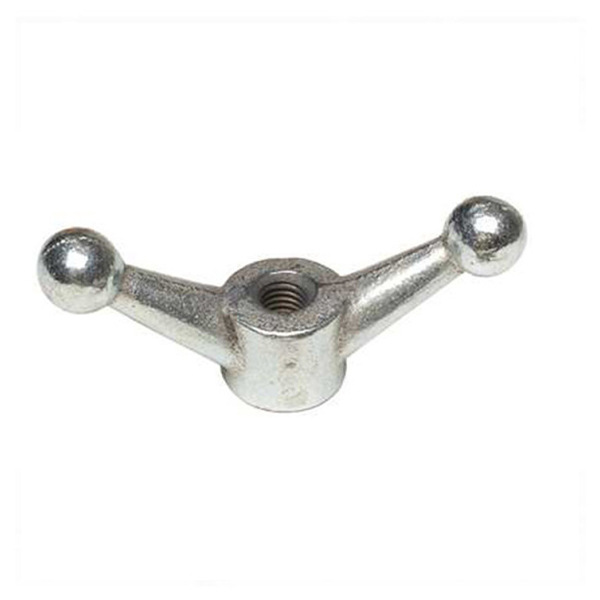 Гайка- форма бабочки
-
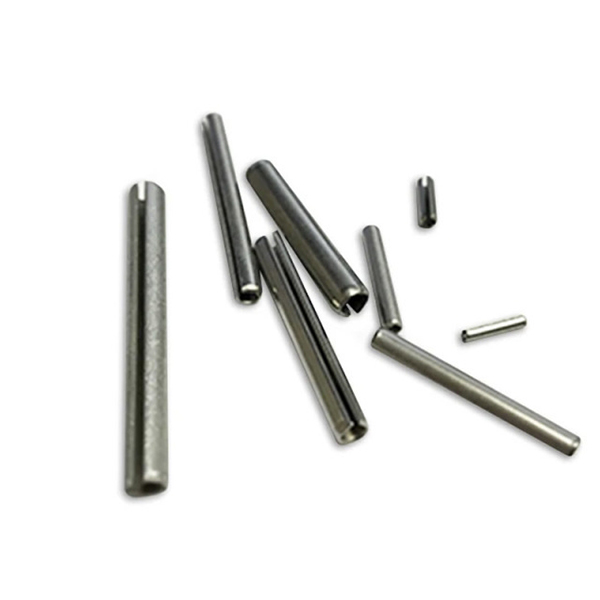 Стандартные детали -длинный штифтовый вал
-
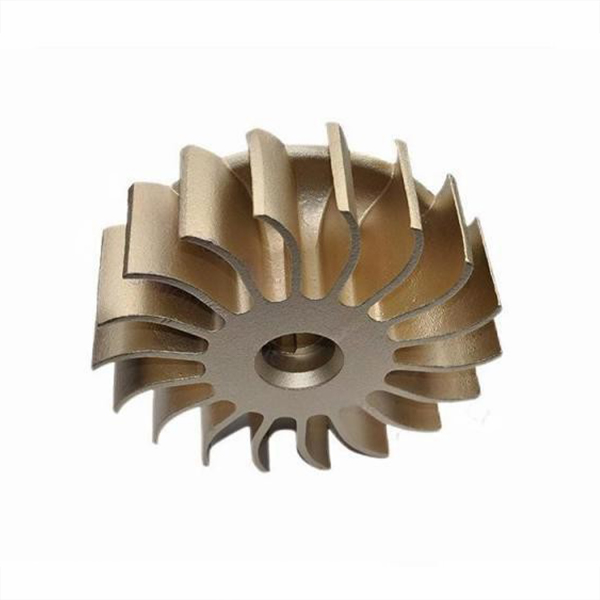 Крыльчатка
-
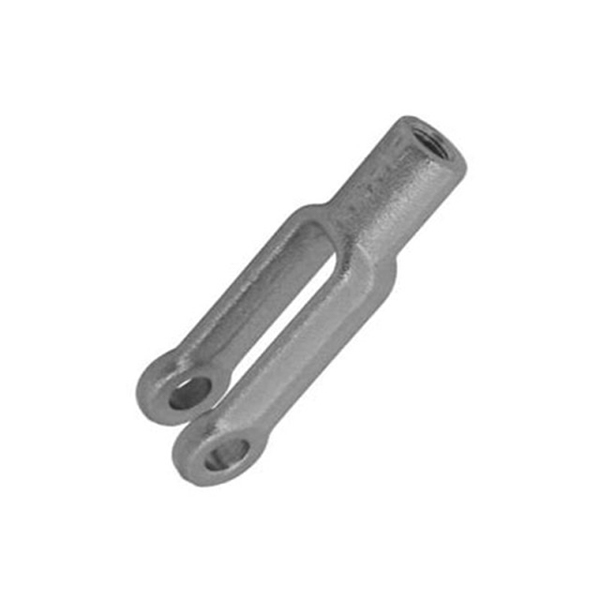 Конец кокетки
-
 Запчасти для сельскохозяйственной техники
-
 Настольная шлифовальная машина BG10
-
 Настольная шлифовальная машина BG6 (высокая конфигурация)
Связанный поиск
Связанный поиск- Цены на рынке спортивных товаров
- Высококачественная покупка спортивных товаров
- Оптовая торговля спортивными товарами
- Высококачественные запчасти для нефтяного оборудования цена
- Оптовые запчасти для сельскохозяйственной техники
- Цены на штамповку в Китае
- OEM глины литья песка
- Гравитационное литье в Китае
- Установки для жаропрочной стали
- Завод шестерни OEM